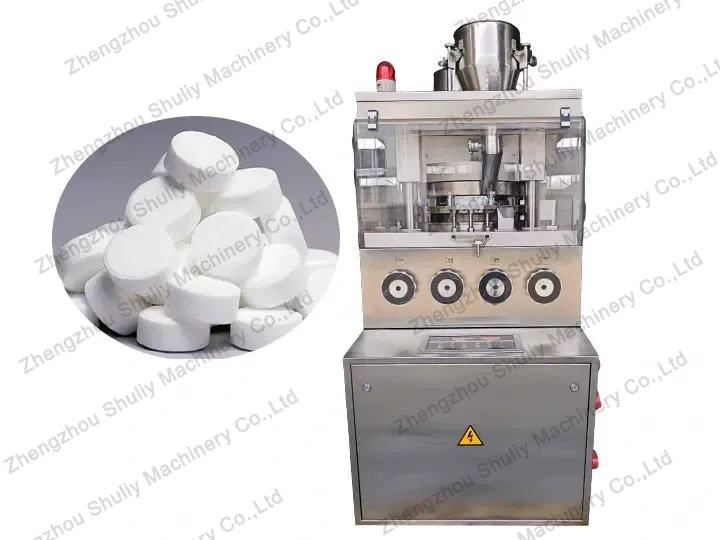
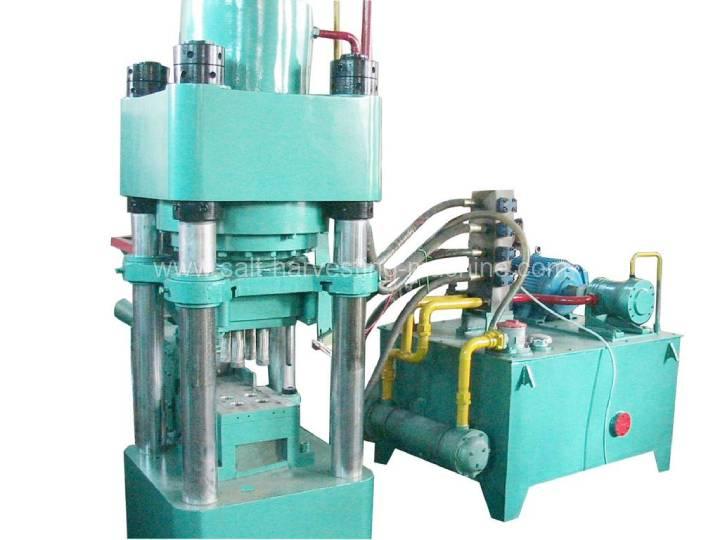
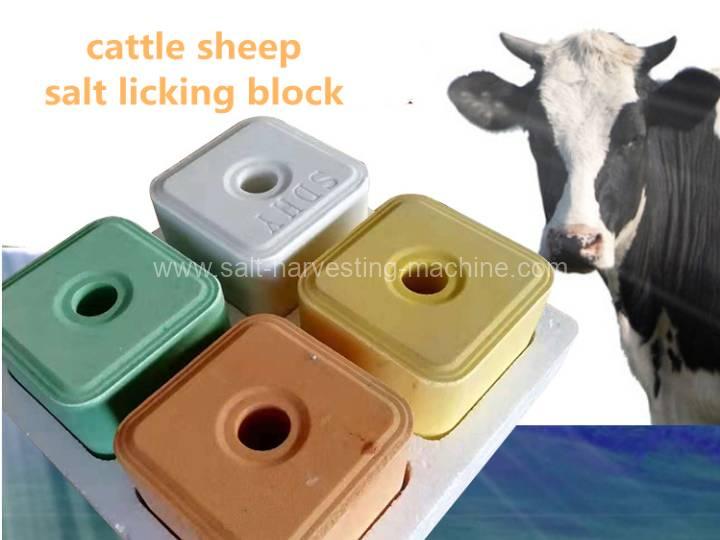
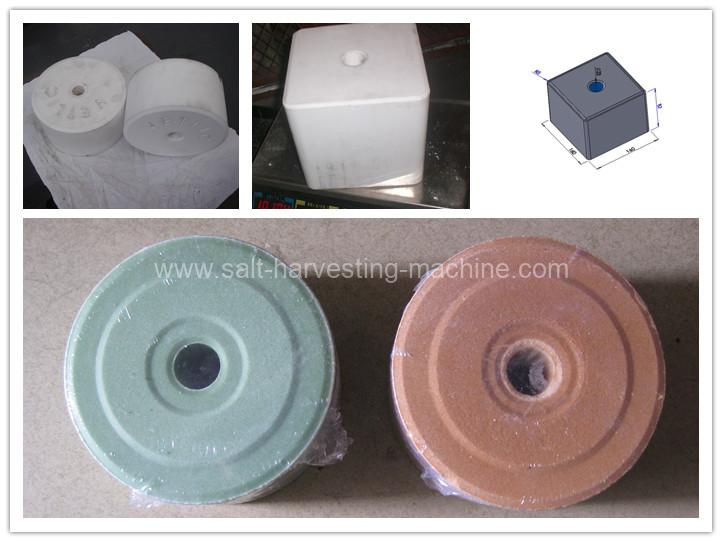
Станок для производства соляных брикетов для скота перерабатывает необходимые крупному рогатому скоту и овцам питательные вещества в блочный корм для облизывания. Лизунцы имеют различную форму: цилиндрическую и квадратную. Большинство лизунцов имеют отверстие посередине для фиксации. Брикет, изготовленный на соляном прессе под высоким давлением, отличается высокой плотностью и твердостью, что позволяет адаптироваться к различным экстремальным погодным условиям. Спрессованный под высоким давлением брикет позволяет значительно сократить отходы.
Автоматический гидравлический пресс для соляных брикетов для скота выполнен по четырехколонной трехбалочной схеме с профессиональной штамповой оснасткой (или по четырехколонной четырехбалочной схеме). Оборудование отличается компактной конструкцией, высокой степенью автоматизации, низким уровнем отказов и высокой производительностью. Оно обеспечивает не только высокое давление, но и двухстороннее плавающее прессование. Экструдированное изделие обладает не только высокой плотностью, но и равномерной плотностью по всей высоте. Три позиции — загрузка, формование и распрессовка — оснащены механическим позиционированием и механизмом бесступенчатой регулировки, что гарантирует стабильные и регулируемые геометрические размеры изделия, обеспечивая тем самым постоянство веса соляного брикета.
Принцип работы станка для производства солевых блоков для лизания крупного рогатого скота
Смешайте компоненты и добавьте их в верхний бункер после подготовки оборудования. Материалы из бункера дозированно подаются в загрузочную раму.
Цилиндр подачи перемещает каретку подачи вперед, добавляя материал в пресс-форму, после чего цилиндр подачи возвращается в исходное положение.
Вспомогательный цилиндр приводит в движение шток поршня и пуансон главного цилиндра для быстрого опускания. Когда пуансон входит в полость пресс-формы, вспомогательный цилиндр переключается на главный цилиндр для медленного нагнетания давления, и материалы в пресс-форме под высоким давлением прессуются в кирпичи высокой плотности (при этом цилиндр выталкивания опускается одновременно, реализуя двухстороннее плавающее прессование).
Главный цилиндр слегка поднимается (пуансон не выходит из пресс-формы), а плавающий цилиндр выталкивания опускает рамку пресс-формы и извлекает кирпичи из формы.
Центральный цилиндр извлекает центральный стержень, вспомогательный и главный цилиндры поднимаются, а цилиндр подачи выдвигается вперед, выталкивая готовое изделие, в то время как каретка подачи перемещается к верху пресс-формы.
Цилиндр выталкивания поднимает рамку пресс-формы, образуя полость для завершения подачи и перехода к следующему циклу программы.
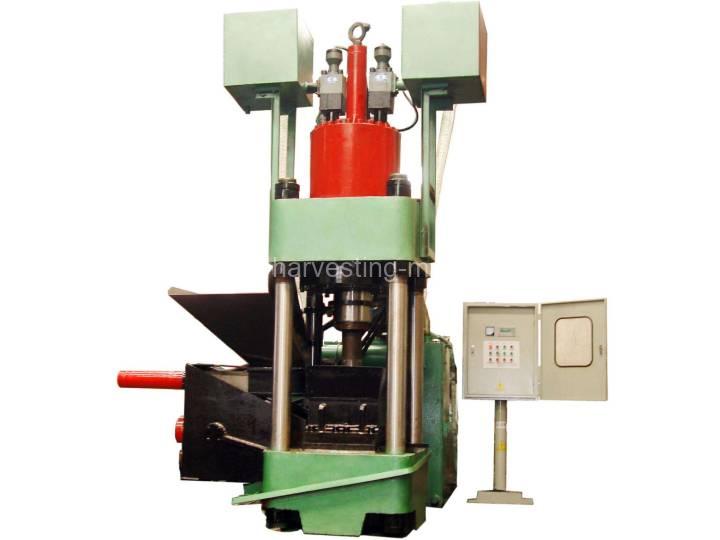
Особенности станка для производства соляных брикетов для лизания скота
Наша компания является профессиональным производителем прессов для солевых блоков для лизания крупного рогатого скота. В зависимости от потребностей заказчика может быть применен четырехколонный трехбалочный гидравлический пресс с профессиональной штамповой оснасткой или четырехколонный четырехбалочный гидравлический пресс, что обеспечивает гибкость и позволяет удовлетворить запросы различных пользователей. Оборудование отличается компактной конструкцией, высокой степенью автоматизации, низким уровнем отказов и высокой производительностью.
Гидравлическая насосная станция имеет продуманную конструкцию, использует крупнопроходной картриджный клапанный блок и уникальную схему маслопроводов, что обеспечивает стабильную работу гидросистемы с низким тепловыделением и эффективно реализует непрерывное производство. Для охлаждения пользователи могут выбрать охлаждающие бассейны, градирни, холодильные установки и т.д. в зависимости от потребностей. Насосные станции нашей компании оснащены охладителями, что позволяет обеспечить бесшовное подключение.
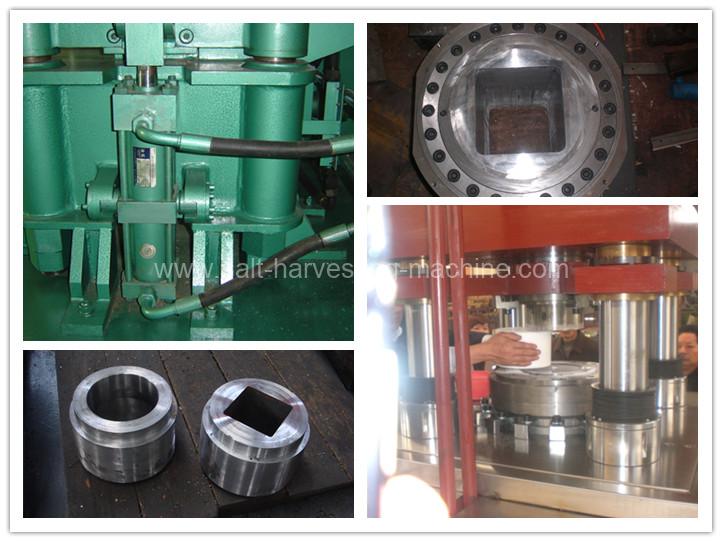
В станке для производства соляных блоков нашей компании используется нержавеющая сталь в местах контакта с материалом, что не только предотвращает коррозию оборудования, но и повышает качество прессованных соляных блоков.
Оборудование использует двустороннее плавающее давление, поэтому экструдированные изделия имеют не только высокую плотность, но и одинаковую плотность сверху и снизу; позиционирование направляющей колонны отличается высокой точностью, а механический упор и механизм бесступенчатой регулировки трех положений (загрузка, формование и распалубка) обеспечивают повышенную стабильность размеров соляных брикетов. Отверстие в брикете-лизунце выполняется с помощью цилиндра вытяжки сердечника, что гарантирует размер и внешний вид отверстия.
Пресс-форма нашей компании изготовлена из стали Cr12MoV, прошедшей финишную обработку вакуумной закалкой, что обеспечивает не только износостойкость, но и устойчивость к коррозии.
Технические характеристики станка для производства соляных брикетов-лизунцов для КРС
| Параметр | Ед. изм. | HX400 | HX500 | HX720 | |
| Номинальное усилие | кН | 4000 | 5000 | 7200 | |
| Максимальное рабочее давление жидкости | МПа | 25 | 25 | 25 | |
| Максимальное расстояние между нижней плоскостью ползуна и рабочим столом | мм | 1200 | 1200 | 1200 | |
| Параметры хода ползуна | Усилие прессования | кН | 4000 | 5000 | 7200 |
| Усилие возврата | кН | 55 | 55 | 115 | |
| Ход | мм | 450 | 500 | 500 | |
| Скорость быстрого опускания | мм/с | 130 | 120 | 110 | |
| Скорость медленного опускания | мм/с | 18 | 15 | 14 | |
| Скорость плавающего прессования | мм/с | 8 | 8 | 8 | |
| Скорость возврата | мм/с | 85 | 80 | 70 | |
| Параметры работы выталкивателя (опция) | Усилие выталкивания | кН | 950 | 1150 | 1560 |
| Усилие обратного хода | кН | 260 | 300 | 500 | |
| Ход | мм | 300 | 300 | 300 | |
| Скорость подъема | мм/с | 95 | 90 | 80 | |
| Скорость плавающего опускания | мм/с | 8 | 8 | 8 | |
| Скорость втягивания | мм/с | 80 | 75 | 70 | |
| Параметры нижнего центрального цилиндра | Усилие выдвижения | кН | 80 | 80 | 120 |
| Усилие втягивания | кН | 50 | 50 | 50 | |
| Ход | мм | 300 | 300 | 300 | |
| Полезная площадь рабочего стола | мм | 700x750 | 775x850 | 900x1050 | |
| Суммарная мощность двигателей | кВт | 30 | 30 | 45 | |
| Вес брикета | кг | 2-8 | 5-10 | 10-20 (или по 2 шт. по 5 кг за раз) | |
| До 3 прессований в минуту | До 2,5 прессований в минуту | ||||
| Только 1 шт. за раз, для изделий до 2 кг возможно 2 шт. | До 2 шт. за раз при весе до 5 кг |
Варианты размеров
5 кг (квадрат 145, высота 130; круг 155, H148)
10 кг (квадрат 185, высота 175)
4 кг соли для умягчения воды (длина 280, ширина 88, высота 90)
2 кг соли для умягчения воды (длина 140, ширина 88, высота 90)
20 кг (квадрат 240, высота 185)
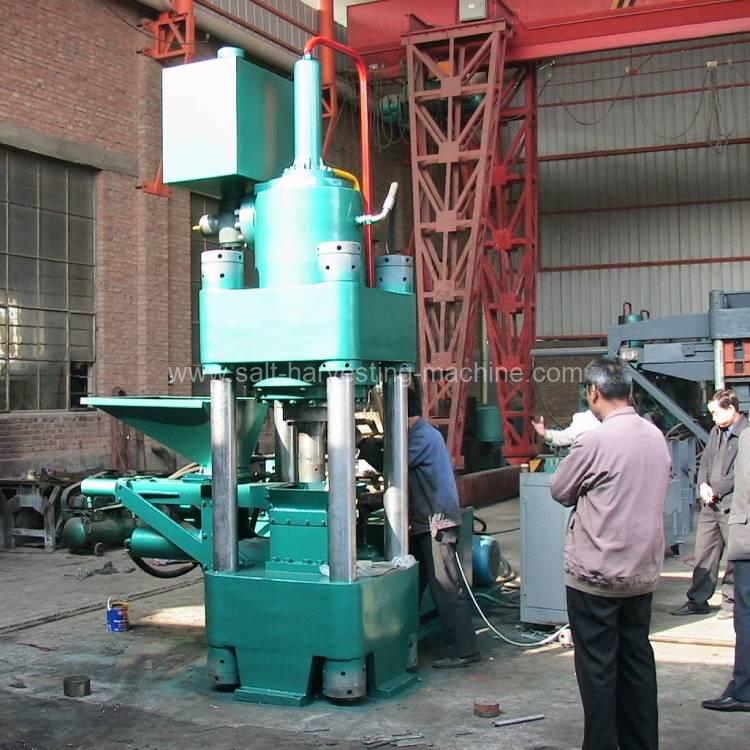
Конструкция станка для производства соляных брикетов для крупного рогатого скота
Основной блок состоит из верхней, средней и нижней балок, узла главного гидроцилиндра, подъемного плавающего цилиндра, цилиндра извлечения сердечника, цилиндра подачи, заднего подающего ремня, высокоточной пресс-формы и матрицы, системы заполнения жидкостью и т.д.
Верхняя, средняя и нижняя балки соединяются колоннами и гайками. Передний торец главного гидроцилиндра крепится фланцем к нижней части балки, шток поршня цилиндра соединен со средней балкой, а верхний пуансон крепится к нижней части средней балки. Высокоточная штамповая плита устанавливается на нижней балке и состоит из четырех направляющих колонн и двух направляющих колонн, подъемных плавающих цилиндров. Нижняя балка и средняя балка соединяются, образуя высокоточную прессовую конструкцию. Штамп крепится на верхней плите высокоточной штамповой плиты, а нижний пуансон фиксируется на нижней средней плите высокоточной штамповой плиты. Пуансон напрямую соединяется с верхним торцом. Как матрица, так и пуансон могут быть демонтированы и заменены.
Задний подающий ремень закреплен за верхней балкой оборудования, а материалы хранятся в бункере над подающим ремнем. Программа оборудования управляет подающим бункером в нижней части, формируя систему подачи оборудования.
Система заполнения жидкостью расположена сбоку от верхней балки и служит для подачи масла, необходимого для быстрого выдвижения главного цилиндра.
Состав гидравлической системы
Гидравлическая система данного оборудования состоит из масляного бака, электродвигателя, масляного насоса, картриджного клапана, манометра, уровнемера, рукава высокого давления, термометра, фильтра обратного слива, охладителя и т.д.
Масло поступает в гидравлический цилиндр через масляный насос, трубопровод и гидравлические компоненты, которые управляют движением цилиндра. Реализуются такие действия, как сжатие и возврат жмыха. Давление в системе регулируется переливным клапаном, а автоматическое механическое действие управляется ПЛК и выполняется в автоматическом режиме. После уплотнения готового продукта реле давления подает сигнал, после чего выполняется следующее действие.
Температура масла в масляном баке регулируется охладителем. При слишком высокой температуре масла увеличьте объем воды и скорость циркуляции для принудительного охлаждения; в противном случае уменьшите объем воды и скорость циркуляции.
Обзор электрической системы
Данная система использует питание переменного тока, 380 В, 50 Гц, напряжение питания управления 220 В, ПЛК использует 24 В. В соответствии с технологическими потребностями можно выделить три режима: «ручная настройка», «пошаговый» и «автоматический» для выполнения процесса обработки. Система управления использует ПЛК. Программируемый контроллер оснащен человеко-машинным интерфейсом для настройки времени тонких процессов. Рабочая программа настроена перед отгрузкой с завода и сохранена в ПЛК. Пользователю не рекомендуется произвольно ее изменять. Некоторые небольшие значения времени процесса можно настроить, ориентируясь на дисплей.
Наладка станка для производства соляных брикетов для крупного рогатого скота
Фундамент под оборудование поставляется по чертежам поставщика, заказчик выполняет строительные работы самостоятельно.
После сборки изделия на заводе поставщика заказчик своевременно уведомляется о конкретных сроках отгрузки и подготовительных работах, необходимых для монтажа.
Поставщик выполняет монтаж и пусконаладку оборудования на площадке заказчика. Заказчик обеспечивает необходимые грузоподъемные механизмы, воду, электроэнергию и прочие условия для проведения работ.
В процессе монтажа и пусконаладки оборудования на площадке заказчика поставщик проводит бесплатное обучение и технические консультации для профильных специалистов заказчика.
После завершения пусконаладки стороны проводят совместную приемку оборудования в соответствии с условиями подписанного договора.
Компания отвечает за шеф-монтаж и пусконаладку оборудования. Заказчик выделяет персонал для содействия и предоставляет необходимые грузоподъемные средства.
Сервисное обслуживание пресса для лизунцов для скота
В течение гарантийного срока все работы, вызванные не человеческим фактором и не форс-мажорными обстоятельствами, выполняются бесплатно (за исключением быстроизнашиваемых деталей). После окончания гарантийного срока ремонт и обслуживание осуществляются за плату.
После истечения гарантийного срока ремонт и техническое обслуживание проводятся в формате телефонных консультаций и выездного ремонта (платно). Осуществляется долгосрочная поставка запасных частей.
Выезд к заказчику для послепродажного обслуживания осуществляется в течение 24 часов по региону (в течение 48 часов за пределами региона) после получения заявки. Время реагирования на заявку — 1 час.
Организация питания, проживания и транспорта за рубежом.