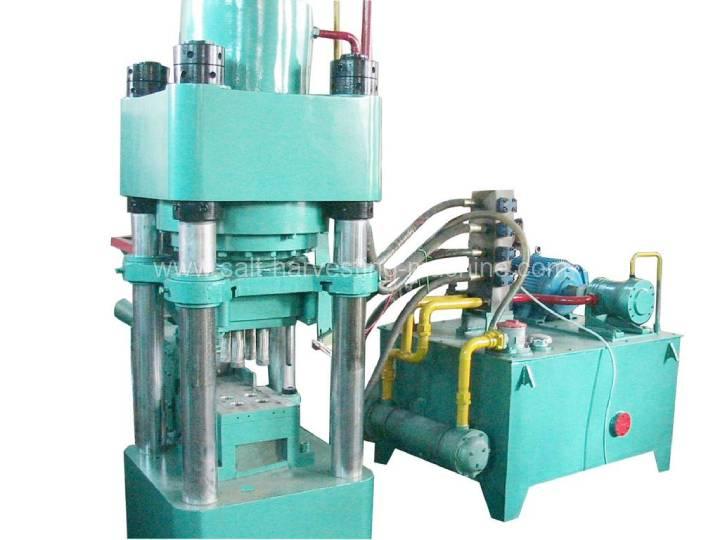
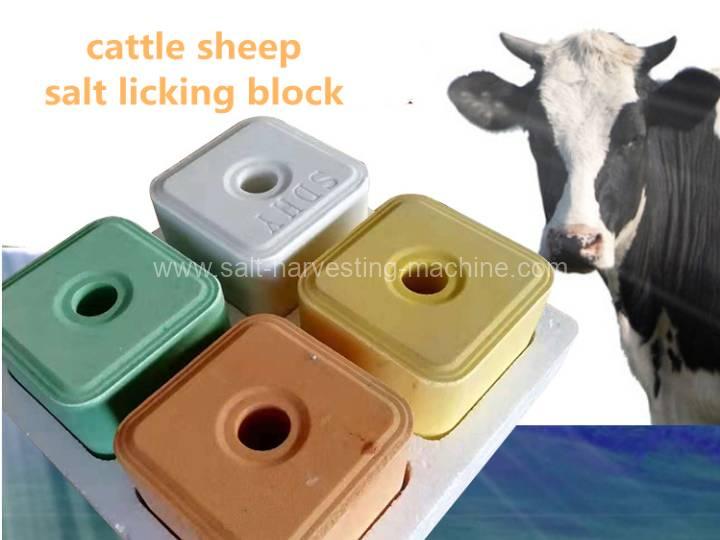
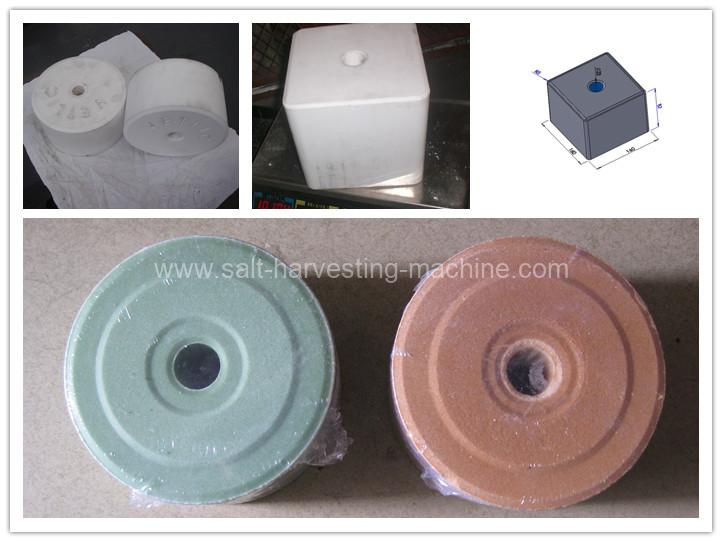
مویشیوں کے چاٹنے والے نمک کے بلاک کی مشین، گائے اور بھیڑوں کے لیے ضروری غذائی اجزاء کو ایک بلاک فیڈ کی شکل میں پروسیس کرتی ہے جسے مویشی چاٹ سکتے ہیں۔ چاٹنے والی اینٹوں کی مختلف شکلیں ہوتی ہیں، جیسے بیلناکار اور مربع۔ زیادہ تر چاٹنے والی اینٹوں کے درمیان میں ایک سوراخ ہوتا ہے جو انہیں جگہ پر فکس کرنے کے لیے استعمال ہوتا ہے۔ نمک چاٹنے والی مشین کے ذریعے ہائی پریشر سے تیار کردہ چاٹنے والی اینٹ میں کثافت اور سختی زیادہ ہوتی ہے، جو مختلف انتہائی موسمی حالات کو برداشت کر سکتی ہے۔ ہائی پریشر سے تیار کردہ چاٹنے والی اینٹ فضلے کو بہت حد تک کم کر سکتی ہے۔
خودکار مویشیوں کے نمک چاٹنے والی اینٹوں کی مشین چار کالم اور تین بیم والی ہائیڈرولک پریس پر مشتمل ہے جس میں پیشہ ورانہ مولڈ بیس (یا چار کالم اور چار بیم والی ہائیڈرولک پریس) موجود ہے۔ یہ سازوسامان کمپیکٹ ڈھانچہ، اعلیٰ درجے کی آٹومیشن، کم خرابی کی شرح، اور اعلیٰ کام کی کارکردگی رکھتا ہے۔ نہ صرف دباؤ زیادہ ہے بلکہ دو طرفہ فلوٹنگ پریشر بھی لگایا جاتا ہے۔ نکالی گئی مصنوعات نہ صرف کثافت میں زیادہ ہوتی ہے بلکہ اس کی کثافت اوپر سے نیچے تک یکساں ہوتی ہے۔ لوڈنگ، فارمنگ، اور ڈی مولڈنگ کی تین پوزیشنوں میں مکینیکل بلاک پوزیشننگ اور سٹیپ لیس ایڈجسٹمنٹ میکانزم موجود ہے، جو مصنوعات کے مستحکم اور ایڈجسٹ ایبل جیومیٹرک طول و عرض کی تصدیق کرتا ہے، تاکہ نمک چاٹنے والی اینٹ کے وزن میں یکسانیت کو یقینی بنایا جا سکے۔
کام کرنے کا اصول: مویشیوں کے نمک چاٹنے والے بلاک مشین
مواد کو مکس کریں اور مشین کے بعد اوپری ہوپر میں ڈالیں۔ ہوپر میں موجود مواد کو ایک مقررہ مقدار میں فیڈنگ فریم میں شامل کیا جاتا ہے۔
فیڈنگ سلنڈر فیڈنگ فریم کو آگے کی طرف لے جاتا ہے، مواد کو مولڈ میں ڈالتا ہے، اور پھر فیڈنگ سلنڈر اپنی جگہ پر واپس آ جاتا ہے۔
سب سلنڈر مین سلنڈر کے پسٹن راڈ اور پنچ کو تیزی سے نیچے دبانے پر مجبور کرتا ہے۔ جب پنچ مولڈ کیویٹی میں داخل ہوتا ہے، تو سب سلنڈر مین سلنڈر میں تبدیل ہو جاتا ہے تاکہ آہستہ آہستہ دباؤ ڈالے، اور مولڈ میں موجود مواد کو ہائی پریشر کے ذریعے ہائی ڈینسٹی برکس میں دبایا جاتا ہے (ڈی مولڈنگ کے دوران فلوٹنگ سلنڈر بھی نیچے آتا ہے تاکہ دو طرفہ فلوٹنگ سپریشن کو ممکن بنایا جا سکے)۔
مین سلنڈر تھوڑا اوپر اٹھتا ہے (پنچ مولڈ سے باہر نہیں آتا)، اور ڈی مولڈنگ فلوٹنگ سلنڈر مولڈ فریم کو نیچے گرنے پر مجبور کرتا ہے اور چاٹنے والی اینٹوں کو مولڈ سے باہر نکالتا ہے۔
کور سلنڈر کور راڈ کو باہر نکالتا ہے، سب سلنڈر اور مین سلنڈر اوپر اٹھتے ہیں، اور فیڈنگ سلنڈر تیار شدہ مصنوعات کو باہر دھکیلنے کے لیے آگے بڑھتا ہے جبکہ فیڈنگ فریم مولڈ کے اوپر کی طرف حرکت کرتا ہے۔
ڈی مولڈنگ سلنڈر مولڈ فریم کو اوپر اٹھنے پر مجبور کرتا ہے تاکہ ایک کیویٹی بن سکے، فیڈنگ مکمل ہو اور اگلے سائیکل پروگرام میں داخل ہو سکے۔
مویشیوں کے نمک چاٹنے والی اینٹ بنانے کی مشین کی خصوصیات
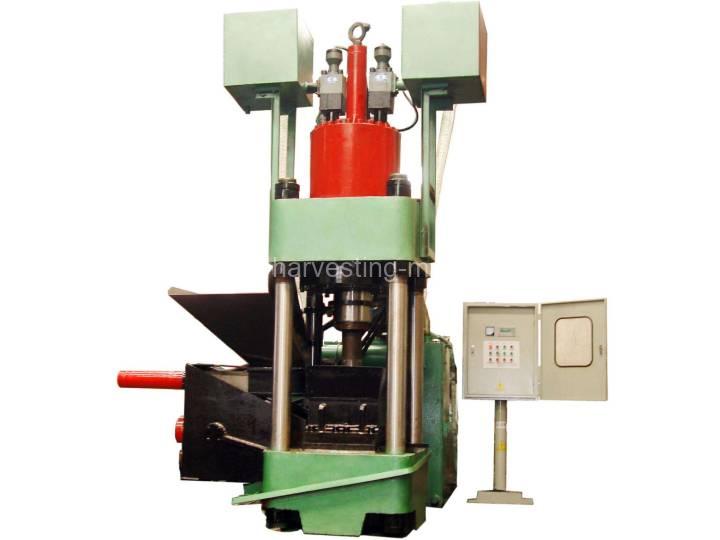
ہماری کمپنی مویشیوں کے لیے نمک چاٹنے والی مشین (کیٹل لیکنگ سالٹ بلاک مشین) کی پیشہ ور صنعت کار ہے۔ صارفین کی ضروریات کے مطابق، چار کالم اور تین شہتیر والی ہائیڈرولک پریس کو پیشہ ورانہ مولڈ بیس کے ساتھ یا چار کالم اور چار شہتیر والی ہائیڈرولک پریس کو اپنایا جا سکتا ہے، جو لچکدار ہے اور مختلف صارفین کی ضروریات کو پورا کر سکتی ہے۔ یہ مشین کمپیکٹ ڈھانچہ، اعلیٰ درجے کی آٹومیشن، کم خرابی کی شرح اور اعلیٰ کام کی کارکردگی رکھتی ہے۔
ہائیڈرولک پمپ اسٹیشن کا ڈھانچہ معقول طور پر ڈیزائن کیا گیا ہے، اس میں بڑے بہاؤ والا کارٹریج والو بلاک اور ایک منفرد آئل سرکٹ ڈیزائن استعمال کیا گیا ہے تاکہ ہائیڈرولک نظام کم حرارت پیدا کرتے ہوئے مستحکم طور پر کام کرے، جس سے مسلسل پیداوار مؤثر طریقے سے ممکن ہو سکے۔ کولنگ کے لیے صارفین اپنی ضرورت کے مطابق کولنگ پول، کولنگ ٹاور، ریفریجریٹر وغیرہ کا انتخاب کر سکتے ہیں۔ ہماری کمپنی کے پمپ اسٹیشن کولر سے لیس ہوتے ہیں، جنہیں بغیر کسی رکاوٹ کے جوڑا جا سکتا ہے۔
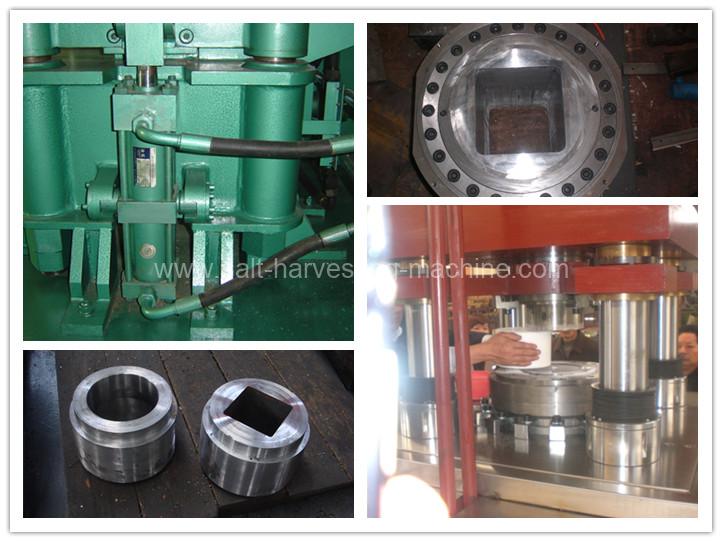
ہماری کمپنی کی اینٹ چاٹنے والی مشین میں مواد کے ساتھ رابطے والے حصوں میں سٹین لیس سٹیل استعمال کیا گیا ہے، جو نہ صرف مواد کو مشین کو خراب کرنے سے روکتا ہے بلکہ دبائی گئی چاٹنے والی اینٹ کو اعلیٰ معیار بھی بناتا ہے۔
یہ سازوسامان دو طرفہ فلوٹنگ پریشر استعمال کرتا ہے، جس کی وجہ سے نکالے گئے مصنوعات نہ صرف زیادہ کثافت رکھتے ہیں بلکہ اوپری اور نچلی کثافت بھی یکساں ہوتی ہے؛ گائیڈ پوسٹ کی پوزیشننگ انتہائی درست ہوتی ہے، اور لوڈنگ، فارمنگ اور ڈی مولڈنگ کے تینوں مقامات پر مکینیکل اسٹاپ پوزیشننگ اور سٹیپ لیس ایڈجسٹمنٹ میکانزم نمک کی اینٹوں کے جہتی استحکام کو یقینی بناتے ہیں۔ چاٹنے والی اینٹ کے سوراخ کے لیے کور پلنگ سلنڈر استعمال کیا جاتا ہے تاکہ سوراخ کے سائز اور ظاہری شکل کو یقینی بنایا جا سکے۔
ہماری کمپنی کا مولڈ Cr12MoV سے بنا ہے، جسے ویکیوم کوئنچنگ کے ذریعے تیار کیا جاتا ہے، جو نہ صرف پہننے کے خلاف مزاحم ہے بلکہ زنگ بھی نہیں لگتا۔
مویشیوں کے لیے نمک کی اینٹ بنانے والی مشین کی خصوصیات
| آئٹم | یونٹ | HX400 | HX500 | HX720 | |
| برائے نام قوت | kN | 4000 | 5000 | 7200 | |
| مائع کا زیادہ سے زیادہ کام کرنے کا دباؤ | Mpa | 25 | 25 | 25 | |
| سلائیڈر کے نچلے جہاز اور ورک ٹیبل کے درمیان زیادہ سے زیادہ فاصلہ | mm | 1200 | 1200 | 1200 | |
| سلائیڈر ٹریول پیرامیٹرز | دبانے کی قوت | kN | 4000 | 5000 | 7200 |
| واپسی کی قوت | kN | 55 | 55 | 115 | |
| سفر | mm | 450 | 500 | 500 | |
| تیز نیچے کی رفتار | mm/s | 130 | 120 | 110 | |
| سست نیچے کی رفتار | mm/s | 18 | 15 | 14 | |
| فلوٹنگ دبانے کی رفتار | mm/s | 8 | 8 | 8 | |
| واپسی کی رفتار | mm/s | 85 | 80 | 70 | |
| ایجیکٹر پسٹن کے آپریٹنگ پیرامیٹرز (اختیاری) | باہر نکالنے کی قوت | kN | 950 | 1150 | 1560 |
| نیچے کھینچنے کی قوت | kN | 260 | 300 | 500 | |
| سفر | mm | 300 | 300 | 300 | |
| اوپر اٹھانے کی رفتار | mm/s | 95 | 90 | 80 | |
| فلوٹنگ نیچے کی رفتار | mm/s | 8 | 8 | 8 | |
| پیچھے ہٹنے کی رفتار | mm/s | 80 | 75 | 70 | |
| نیچے سینٹر سلنڈر پسٹن پیرامیٹرز | باہر نکلیں | kN | 80 | 80 | 120 |
| پیچھے ہٹنے کی قوت | kN | 50 | 50 | 50 | |
| سفر | mm | 300 | 300 | 300 | |
| ورک ٹیبل کا موثر رقبہ | mm | 700x750 | 775x850 | 900x1050 | |
| کل موٹر پاور | kw | 30 | 30 | 45 | |
| بریکیٹ کا وزن | Kg | 2-8 | 5-10 | 10-20 (یا ایک بار میں 5 کلو کے 2 ٹکڑے) | |
| آپ فی منٹ 3 بار دبا سکتے ہیں | فی منٹ 2.5 بار دبائیں | ||||
| ایک بار میں صرف 1 ٹکڑا دبایا جا سکتا ہے، 2KG سے نیچے والوں کے لیے 2 ٹکڑے تیار کیے جا سکتے ہیں | ہر بار 5 کلو سے کم وزن کے 2 ٹکڑے دبائے جا سکتے ہیں |
سائز کے اختیارات
5 کلوگرام (مربع 145، اونچائی 130؛ دائرہ 155، اونچائی 148)
10 کلوگرام (مربع 185، اونچائی 175)
4 کلوگرام نرم پانی کا نمک (لمبائی 280، چوڑائی 88، اونچائی 90)
2 کلوگرام نرم پانی کا نمک (لمبائی 140، چوڑائی 88، اونچائی 90)
20 کلوگرام (مربع 240، اونچائی 185)
مویشیوں کے نمک چاٹنے والے بلاک مشین کا ڈھانچہ
یہ مشین اوپری، درمیانی اور نچلی شہتیروں، ہائیڈرولک مین سلنڈر اسمبلی، جیکنگ فلوٹنگ سلنڈر، کور پلنگ سلنڈر، فیڈنگ سلنڈر، پچھلی فیڈنگ بیلٹ، ہائی پریسجن مولڈ بیس اور مولڈ، اور مائع بھرنے کے نظام وغیرہ پر مشتمل ہے۔
اوپر، درمیانی اور نیچے کے بیم کالم اور نٹ کے ذریعے آپس میں جڑے ہوتے ہیں۔ مین ہائیڈرولک سلنڈر کا اگلا حصہ نیچے والے بیم کے ساتھ فلینج کیا جاتا ہے، سلنڈر کا پسٹن راڈ درمیانی بیم سے جڑا ہوتا ہے، اور اوپری پنچ درمیانی بیم کے نچلے حصے سے منسلک ہوتا ہے۔ ہائی پریسجن مولڈ بیس نیچے والے بیم پر نصب ہوتا ہے، جو چار گائیڈ ستونوں اور دو گائیڈ ستونوں، لفٹنگ فلوٹنگ سلنڈروں، نیچے والے بیم اور درمیانی بیم پر مشتمل ہوتا ہے، جو مل کر ایک ہائی پریسجن پریسنگ ڈھانچہ تشکیل دیتے ہیں۔ مولڈ ہائی پریسجن مولڈ بیس کے اوپری مولڈ بیس پر لگایا جاتا ہے، اور نچلا پنچ ہائی پریسجن مولڈ بیس کے نچلے درمیانی بورڈ پر لگایا جاتا ہے۔ پنچ براہ راست اوپری سرے سے جڑا ہوتا ہے۔ ڈائی سلیو اور پنچ دونوں کو الگ کرکے تبدیل کیا جا سکتا ہے۔
پیچھے والی فیڈنگ بیلٹ مشین کے اوپری بیم کے پیچھے لگی ہوتی ہے، اور مواد فیڈنگ بیلٹ کے اوپر والے ہوپر میں ذخیرہ کیا جاتا ہے۔ مشین کا پروگرام نیچے والے فیڈنگ ہوپر کو کنٹرول کرتا ہے تاکہ مشین کا فیڈنگ سسٹم تشکیل پائے۔
مائع بھرنے کا نظام اوپری بیم کے ایک طرف واقع ہوتا ہے تاکہ مین سلنڈر کی تیز رفتار آگے بڑھنے کے لیے درکار تیل کی فراہمی ہو سکے۔
ہائیڈرولک نظام کی ساخت
اس مشین کا ہائیڈرولک نظام ایک آئل ٹینک، موٹر، آئل پمپ، کارٹریج والو، پریشر گیج، لیول گیج، ہائی پریشر ہوز، تھرمامیٹر، آئل ریٹرن فلٹر، کولر وغیرہ پر مشتمل ہوتا ہے۔
تیل پمپ، پائپ لائن اور ہائیڈرولک پرزوں کے ذریعے ہائیڈرولک سلنڈر میں داخل ہوتا ہے، اور ہائیڈرولک پرزے سلنڈر کی حرکت کو کنٹرول کرتے ہیں۔ اس طرح پریس کے دبانے اور واپس آنے جیسے کام انجام پاتے ہیں۔ سسٹم کا پریشر اوور فلو والو کے ذریعے ایڈجسٹ کیا جاتا ہے، اور خودکار مکینیکل عمل PLC کے ذریعے کنٹرول ہوتا ہے اور خود بخود چلتا ہے۔ تیار مصنوعہ کے دب جانے کے بعد، پریشر ریلے سگنل بھیجتا ہے اور پھر اگلا عمل انجام دیا جاتا ہے۔
آئل ٹینک میں تیل کا درجہ حرارت کولر کے ذریعے ایڈجسٹ کیا جاتا ہے۔ جب تیل کا درجہ حرارت بہت زیادہ ہو تو، پانی کی مقدار اور گردش کی رفتار بڑھا کر زبردستی ٹھنڈا کریں؛ بصورت دیگر، پانی کی مقدار اور گردش کی رفتار کم کریں۔
الیکٹریکل سسٹم کا جائزہ
یہ سسٹم AC، 380V، 50HZ پاور سپلائی استعمال کرتا ہے، کنٹرول پاور سپلائی 220V ہے، PLC 24V استعمال کرتا ہے۔ پروسیس کی ضروریات کے مطابق، اسے مشینی عمل مکمل کرنے کے لیے "دستی ایڈجسٹمنٹ"، "اسٹیپنگ" اور "آٹومیٹک" تین طریقوں میں تقسیم کیا جا سکتا ہے۔ کنٹرول سسٹم PLC پر مشتمل ہے۔ پروگرامنگ کنٹرولر میں باریک پروسیس ٹائم کو ایڈجسٹ کرنے کے لیے ایک ہیومن مشین انٹرفیس موجود ہے۔ ورکنگ پروگرام فیکٹری سے بھیجنے سے پہلے ایڈجسٹ کیا جا چکا ہے اور PLC میں محفوظ ہے۔ صارف کے لیے اسے آسانی سے تبدیل کرنا مناسب نہیں ہے۔ کچھ چھوٹے پروسیس ٹائمز کو ڈسپلے دیکھ کر ایڈجسٹ کیا جا سکتا ہے۔
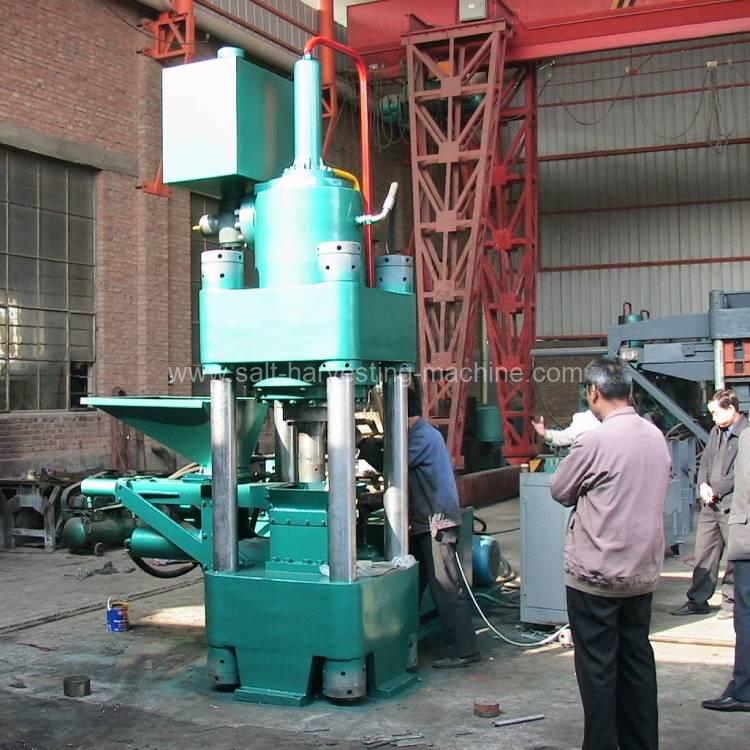
مویشیوں کے نمک کے بلاک چاٹنے والی مشین کی جانچ
سامان کی بنیاد کے لیے، فراہم کنندہ ڈرائنگ فراہم کرے گا، اور خریدار مخصوص تعمیرات کا ذمہ دار ہوگا۔
فراہم کنندہ کی فیکٹری میں پروڈکٹ اسمبل ہونے کے بعد، خریدار کو بروقت ترسیل کے مخصوص وقت اور تنصیب کے لیے درکار تیاریوں سے آگاہ کیا جائے گا۔
فراہم کنندہ صارف کے مقام پر سامان کی تنصیب اور کمیشننگ کا ذمہ دار ہے، اور صارف تعاون کرے گا اور تنصیب کے لیے درکار لفٹنگ کا سامان، پانی، بجلی اور ضروری شرائط فراہم کرے گا۔
صارف کے مقام پر سامان کی تنصیب اور کمیشننگ کے عمل کے دوران، فراہم کنندہ صارف کے متعلقہ تکنیکی عملے کو مفت تربیت اور تکنیکی مشاورتی خدمات فراہم کرے گا۔
تنصیب اور کمیشننگ کے بعد، دونوں فریق دستخط شدہ معاہدے کے مطابق مشترکہ طور پر معائنہ اور قبولیت کریں گے۔
کمپنی سامان کی تنصیب کی رہنمائی اور ڈی بگنگ کے لیے ذمہ دار ہے، اور صارف تعاون کے لیے عملہ مختص کرے گا۔ ضروری لفٹنگ کے اوزار فراہم کرے گا۔
مویشیوں کے نمک چاٹنے والی اینٹوں کی مشین کی سروس
وارنٹی مدت کے دوران، انسانی اور ناقابلِ مزاحمت قوتوں کے علاوہ دیگر وجوہات کی بنا پر تمام خدمات مفت ہیں (کمزور پرزوں کے علاوہ)؛ وارنٹی مدت کے بعد، دیکھ بھال کی خدمات لاگت پر وصول کی جائیں گی۔
معیار کی ضمانت کی مدت کے بعد، مرمت اور دیکھ بھال ٹیلی فون مشاورت اور سائٹ پر مرمت کی خدمت (بامعاوضہ) کے امتزاج سے کی جائے گی، اور اسپیئر پارٹس کی طویل مدتی فراہمی جاری رہے گی۔
صارف کی اطلاع ملنے کے 1 گھنٹے کے اندر جواب دیا جائے گا، اور صوبے کے اندر 24 گھنٹے (صوبے سے باہر 48 گھنٹے) کے اندر صارف کے پاس بعد از فروخت سروس کے لیے پہنچ جائیں گے۔
بیرون ملک کھانے، رہائش اور نقل و حمل کا انتظام۔